Cách chọn máy quét 3D để Inspect mẫu có độ chính xác cao: Đừng chỉ nhìn vào tốc độ quét!
1. Vì sao chọn máy quét 3D cho Inspection khó hơn bạn nghĩ?
Trong lĩnh vực kiểm tra chất lượng sản phẩm, dữ liệu quét 3D không chỉ dùng để quan sát hình dáng chi tiết. Đây còn là cơ sở để so sánh với dữ liệu CAD, đánh giá sai lệch kích thước, kiểm tra biên dạng bề mặt và lập báo cáo chất lượng.
Một máy quét có thể tạo ra hàng triệu điểm dữ liệu trong thời gian ngắn, nhưng điều đó không đồng nghĩa với việc dữ liệu đủ tốt để phục vụ Inspection.
Nếu dữ liệu mesh không ổn định, các cạnh bị bo tròn, bề mặt phẳng nhỏ bị biến dạng hoặc sai số thay đổi theo vị trí quét, kết quả so sánh CAD với Scan có thể không phản ánh đúng tình trạng thực tế của sản phẩm.
Vì vậy, khi lựa chọn máy quét 3D phục vụ Inspection, đặc biệt với các chi tiết cơ khí nhỏ và trung bình, cần đánh giá nhiều yếu tố hơn là tốc độ quét hay số điểm thu được mỗi giây.
Nguyên tắc quan trọng: Máy quét tốt cho Inspection phải tạo ra dữ liệu ổn định, chính xác, sắc nét và có thể sử dụng tin cậy trong quy trình kiểm tra chất lượng.
2. Những yếu tố quyết định chất lượng dữ liệu quét 3D
2.1. Độ ổn định của dữ liệu – yếu tố cần ưu tiên hàng đầu
Độ ổn định thể hiện khả năng máy quét tạo ra dữ liệu nhất quán khi quét cùng một chi tiết trong những lần đo khác nhau, hoặc khi thay đổi góc nhìn và vị trí quét.
Trong thực tế, một máy có thông số độ chính xác tốt nhưng dữ liệu thiếu ổn định vẫn có thể khiến kết quả Inspection thay đổi đáng kể giữa các lần thực hiện.
Khi đánh giá máy quét, nên kiểm tra:
Quét lặp lại cùng một chi tiết có cho kết quả nhất quán không?
Khi quét từ các hướng khác nhau, dữ liệu có bị lệch hoặc biến dạng không?
Các vùng chuyển tiếp giữa những lần quét có xuất hiện sai lệch cục bộ không?
Kết quả so sánh CAD–Mesh có ổn định sau khi căn chỉnh theo chuẩn kỹ thuật không?
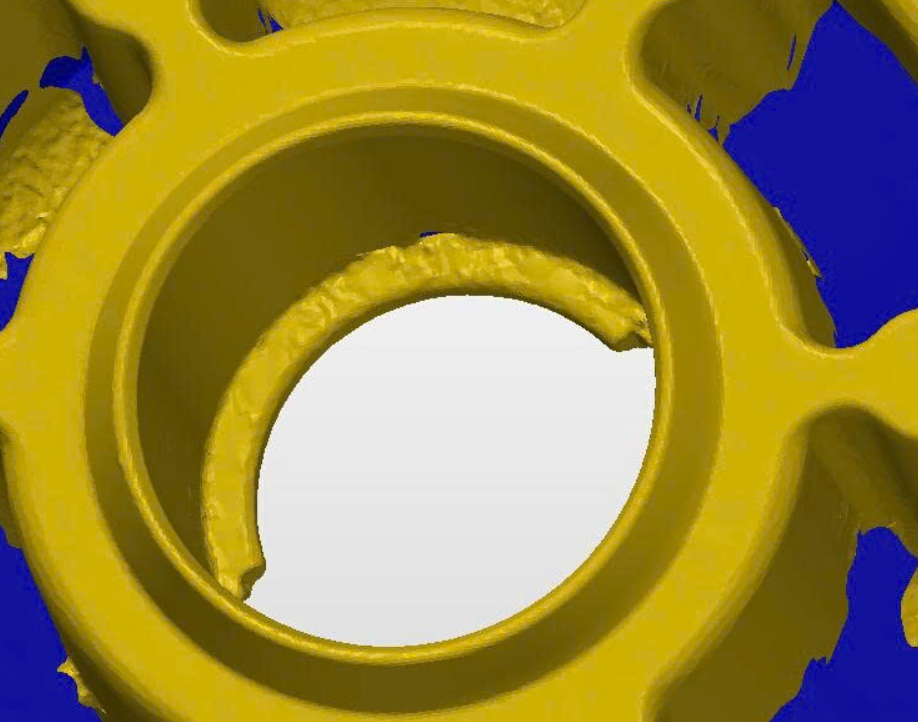
Với dữ liệu không ổn định giữa các lần quét thì chọn cái này đúng?
Đặc biệt, cần phân biệt giữa độ chính xác của một phép đo và độ lặp lại của hệ thống. Một máy có thể lặp lại tốt nhưng vẫn tồn tại sai lệch hệ thống; ngược lại, một phép quét đơn lẻ có kết quả đẹp chưa đủ chứng minh máy có độ ổn định cao.
Đối với Inspection, dữ liệu cần vừa có độ chính xác phù hợp, vừa có tính nhất quán để người dùng có thể tin cậy khi đưa ra quyết định Pass/Fail.
2.2. Độ chính xác cao – nền tảng của kết quả Inspection đáng tin cậy
Độ chính xác của máy quét 3D ảnh hưởng trực tiếp đến khả năng đánh giá sai lệch giữa chi tiết thực tế và mô hình CAD danh nghĩa.
Ví dụ, khi kiểm tra một chi tiết có dung sai nhỏ, nếu sai số của hệ thống đo quá lớn so với dung sai cần đánh giá, kết quả sẽ khó đủ tin cậy để kết luận sản phẩm đạt hay không đạt.
Tuy nhiên, cần hiểu rằng độ chính xác của máy quét không chỉ được quyết định bởi một con số trên catalogue. Kết quả thực tế còn phụ thuộc vào:
Kích thước và hình dạng chi tiết.
Vật liệu, màu sắc, độ bóng và tình trạng bề mặt.
Phương pháp gá đặt, chiến lược quét và điều kiện môi trường.
Quy trình căn chỉnh, xử lý dữ liệu và phần mềm Inspection.
Phương pháp kiểm chứng độ chính xác của toàn bộ hệ thống đo.
Do đó, khi chọn máy, nên xem xét cả độ chính xác của phép đo đơn lẻ lẫn độ chính xác thể tích trên vùng làm việc dự kiến.
Đối với chi tiết nhỏ và trung bình, khả năng duy trì độ chính xác trên toàn bộ vùng quét và tái hiện đúng những đặc trưng hình học nhỏ thường quan trọng hơn việc đạt tốc độ quét tối đa.
2.3. Độ nét cao – yếu tố giúp giữ lại cạnh sắc và bề mặt nhỏ
Đây là yếu tố thường bị đánh giá thấp khi chọn máy quét 3D.
Trong Inspection, không phải chỉ cần thu được hình dáng tổng thể của sản phẩm. Máy còn phải tái hiện tốt những đặc trưng hình học như:
Cạnh vuông, cạnh sắc và các vùng chuyển tiếp.
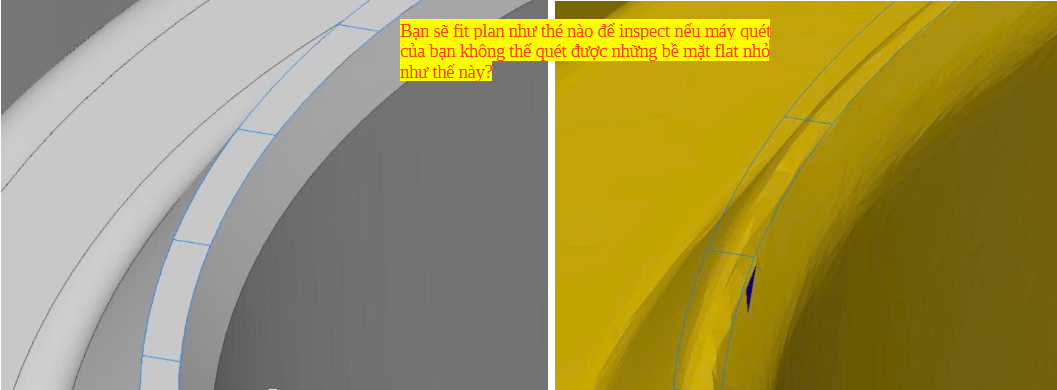
Bậc nhỏ, rãnh hẹp và gờ nổi.
Mặt phẳng nhỏ nằm giữa các vùng cong.
Lỗ, mép lỗ và những chi tiết hình học có kích thước nhỏ.
Các vùng giao nhau giữa nhiều bề mặt.
Nếu độ phân giải và chất lượng thu nhận dữ liệu không đủ tốt, cạnh vuông có thể bị tái tạo thành cạnh tròn; mặt phẳng nhỏ có thể bị mất hoặc biến dạng; rãnh hẹp có thể bị lấp bởi dữ liệu xử lý.
Khi đó, phần mềm có thể hiển thị một mô hình mesh trông khá mượt, nhưng hình học thực tế đã bị thay đổi.
Điều này đặc biệt nguy hiểm khi kiểm tra các chi tiết gia công chính xác, nơi một cạnh, bậc hoặc mặt phẳng nhỏ có thể mang ý nghĩa chức năng.
Vì vậy, độ nét không đơn thuần là mesh trông đẹp hơn, mà là khả năng bảo toàn những đặc trưng hình học quan trọng của chi tiết.
2.4. Tia laser đơn và chế độ Detail: cần đúng công nghệ cho đúng nhiệm vụ
Khi lựa chọn máy quét laser 3D, nên tìm hiểu kỹ các chế độ quét được trang bị.
Tia laser đơn (Single Laser Line) thường hữu ích khi cần kiểm soát đường quét trên những vùng nhỏ, cạnh, rãnh hoặc đặc trưng hình học phức tạp. Chế độ này có thể giúp người vận hành tập trung thu thập dữ liệu tại khu vực cần kiểm tra thay vì chỉ ưu tiên bao phủ bề mặt nhanh.
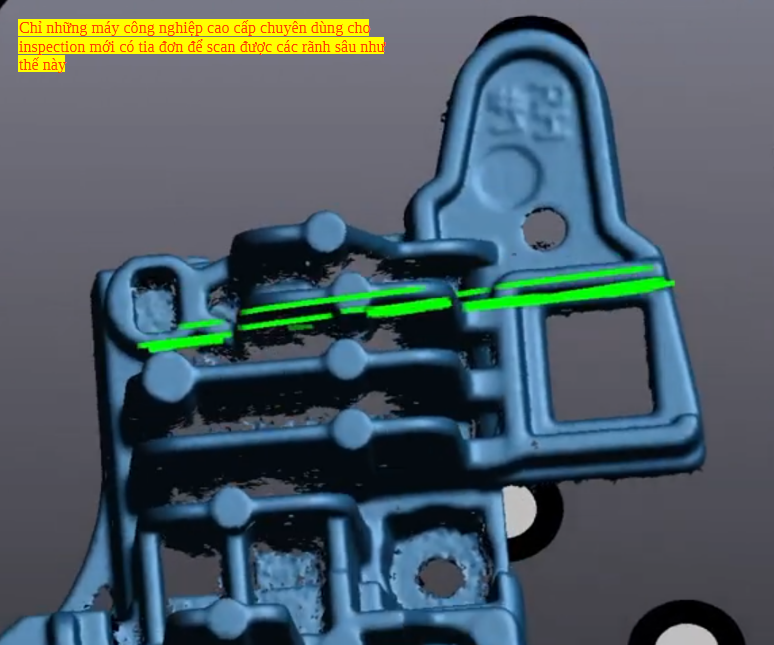
Chế độ Detail trên những máy được trang bị có thể hỗ trợ thu nhận các đặc trưng nhỏ với mật độ dữ liệu phù hợp hơn. Tuy nhiên, hiệu quả thực tế còn phụ thuộc vào thiết kế quang học, khoảng cách làm việc, độ phân giải, thuật toán xử lý và điều kiện bề mặt.
Không phải cứ có tia đơn hoặc chế độ Detail là máy chắc chắn cho kết quả tốt hơn. Điều quan trọng là cần thử trực tiếp trên mẫu có những đặc trưng mà doanh nghiệp thực sự cần đo.
Khi demo máy, hãy ưu tiên những chi tiết có cạnh sắc, rãnh nhỏ, bậc, lỗ và các vùng chuyển tiếp khó quét. Đây là những khu vực thể hiện rõ sự khác biệt giữa khả năng tái tạo hình dáng tổng thể và khả năng giữ lại chi tiết hình học.
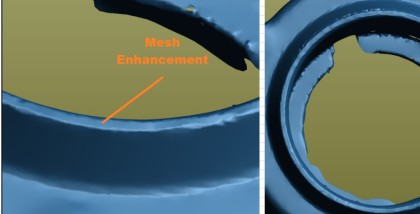
2.5. Cấu trúc mesh: không chỉ là số lượng tam giác
Sau khi quét, dữ liệu thường được biểu diễn dưới dạng lưới tam giác (mesh). Chất lượng mesh ảnh hưởng trực tiếp đến việc hiển thị, xử lý và so sánh với CAD.
Với các chi tiết cơ khí, mesh có cấu trúc đều, ít biến dạng và phân bố hợp lý sẽ thuận lợi hơn cho việc nhận diện cạnh, kiểm tra bề mặt và phân tích sai lệch.
Đối với những vùng bề mặt tương đối phẳng hoặc có các cạnh rõ ràng, mesh có các tam giác vuông vắn, phân bố đều và không bị kéo giãn quá mức có thể giúp dữ liệu dễ kiểm soát hơn.
Tuy nhiên, cần lưu ý rằng tam giác đều không phải lúc nào cũng tốt hơn tam giác dài, và mesh vuông vắn không tự động đồng nghĩa với độ chính xác cao hơn. Trên bề mặt cong, các tam giác cần thích ứng với độ cong; tại vùng cạnh, dữ liệu cần giữ được ranh giới hình học.
Điều cần ưu tiên là:
Mật độ tam giác phù hợp với kích thước đặc trưng cần kiểm tra.
Hình dạng và phân bố tam giác hợp lý.
Hạn chế lỗ thủng, nhiễu, bề mặt gợn và các vùng dữ liệu không ổn định.
Bảo toàn cạnh và bề mặt quan trọng.
Hạn chế làm mượt quá mức khiến hình học thực bị thay đổi.
Khi so sánh hai máy quét, đừng chỉ nhìn số lượng điểm hoặc số lượng tam giác. Hãy quan sát mesh tại cùng một vùng cạnh, lỗ hoặc bề mặt phẳng nhỏ, sau đó kiểm tra sai lệch so với CAD.
2.6. Phần mềm xử lý nhanh và ghép dữ liệu chuẩn
Chất lượng của một hệ thống quét 3D không chỉ nằm ở phần cứng. Phần mềm xử lý và thuật toán ghép dữ liệu cũng có vai trò quan trọng.
Một phần mềm tốt cần hỗ trợ:
Theo dõi dữ liệu quét ổn định trong quá trình thu nhận.
Ghép các vùng dữ liệu chính xác, hạn chế sai lệch tích lũy.
Xử lý dữ liệu hiệu quả mà không làm mất các đặc trưng nhỏ.
Xuất mesh thuận tiện để đưa vào phần mềm Inspection.
Hỗ trợ quy trình căn chỉnh và so sánh CAD–Mesh rõ ràng.
Cần phân biệt tốc độ xử lý với chất lượng xử lý. Phần mềm chạy nhanh nhưng làm mất chi tiết hoặc tạo ra dữ liệu ghép không chuẩn sẽ không phù hợp cho công việc yêu cầu độ tin cậy cao.
Đặc biệt, khi quét những chi tiết có hình dạng lặp lại, ít đặc trưng hoặc bề mặt khó nhận diện, thuật toán ghép dữ liệu cần được kiểm chứng kỹ. Một mesh trông liền mạch chưa chắc đã được ghép đúng vị trí hình học.
Khi demo, nên quét một mẫu hoàn chỉnh, xuất dữ liệu và so sánh CAD–Mesh bằng cùng một quy trình căn chỉnh. Đây là cách đánh giá thực tế hơn nhiều so với chỉ quan sát màn hình quét trực tiếp.
3. Với mẫu nhỏ và trung bình: chất lượng dữ liệu quan trọng hơn tốc độ
Đối với các chi tiết cơ khí nhỏ và trung bình, thời gian quét thường không phải yếu tố quyết định hàng đầu, đặc biệt khi yêu cầu kiểm tra dung sai nhỏ hoặc những đặc trưng hình học phức tạp.
Một máy quét nhanh hơn vài phút nhưng tạo ra mesh thiếu nét, ghép dữ liệu không ổn định hoặc cần xử lý lại nhiều lần có thể khiến tổng thời gian hoàn thành công việc dài hơn.
Trong trường hợp này, nên ưu tiên theo thứ tự:
Độ chính xác và độ ổn định dữ liệu.
Khả năng tái hiện cạnh sắc, rãnh nhỏ và bề mặt phẳng nhỏ.
Chất lượng mesh và khả năng bảo toàn hình học.
Độ tin cậy của thuật toán ghép dữ liệu.
Phần mềm xử lý thuận tiện, xuất dữ liệu tốt.
Tốc độ quét và năng suất tổng thể.
Ví dụ, khi kiểm tra một chi tiết gia công có nhiều bậc nhỏ, lỗ và mặt phẳng chức năng, dữ liệu cần phản ánh đúng hình dạng thực của từng vùng. Nếu cạnh vuông bị bo tròn hoặc mặt phẳng nhỏ bị biến dạng, bản đồ sai lệch có thể thể hiện sai tình trạng sản phẩm.
Vì vậy, đối với nhóm mẫu này, hãy chọn máy dựa trên chất lượng dữ liệu đầu ra và khả năng đáp ứng yêu cầu đo, thay vì chỉ so sánh tốc độ quét được công bố.
4. Với mẫu lớn: tốc độ và sai số theo thể tích trở thành yếu tố quyết định
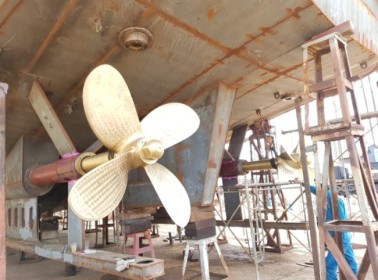
Khi chuyển sang các chi tiết lớn như thân vỏ, khung máy, đồ gá, kết cấu cơ khí hoặc cụm sản phẩm có kích thước lớn, bài toán lựa chọn máy quét sẽ thay đổi.
Lúc này, ngoài độ chính xác tại từng vùng nhỏ, cần quan tâm đến:
Độ chính xác thể tích: Sai số có thể tăng hoặc tích lũy khi dữ liệu được ghép trên một vùng không gian rộng. Vì vậy, cần đánh giá khả năng duy trì độ chính xác trên toàn bộ kích thước chi tiết, không chỉ dựa vào độ chính xác đơn lẻ.
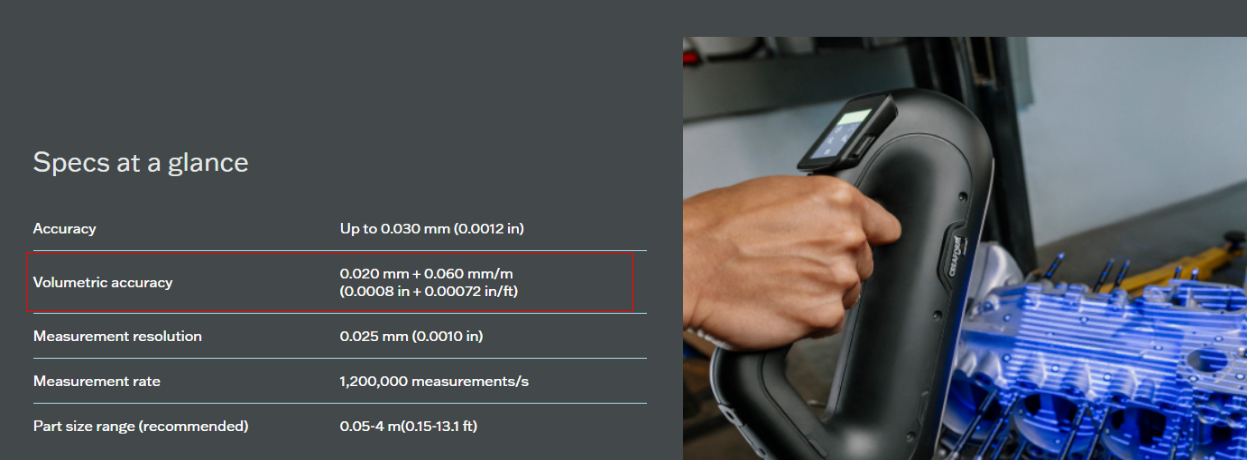
Khi mua máy để inspect mẫu lớn hãy nhìn vào độ chính xác thể tích đừng chỉ nhìn vào sai số máy.
Độ ổn định khi ghép dữ liệu: Những chi tiết lớn thường cần nhiều góc quét và nhiều vùng dữ liệu. Nếu hệ thống mất ổn định khi di chuyển quanh vật thể, dữ liệu có thể xuất hiện sai lệch tích lũy.
Tốc độ thu nhận dữ liệu: Với mẫu lớn, lượng bề mặt cần bao phủ tăng lên đáng kể. Tốc độ quét và khả năng theo dõi dữ liệu tốt giúp giảm thời gian thao tác, hạn chế phải quét lại và nâng cao năng suất.
Khả năng làm việc với bề mặt thực tế: Chi tiết lớn có thể có nhiều vùng khó tiếp cận, bề mặt tối, bóng hoặc ít đặc trưng. Máy cần duy trì khả năng thu nhận dữ liệu phù hợp trong những điều kiện này.
Đối với nhóm mẫu lớn, nên đánh giá đồng thời tốc độ, độ ổn định ghép dữ liệu và sai số thể tích. Không nên chọn máy chỉ vì có tốc độ quét cao hoặc thông số độ chính xác đơn lẻ rất nhỏ.
5. Ba dòng máy đáng cân nhắc cho công việc 3D Inspection
Từ kinh nghiệm trực tiếp sử dụng, tôi đánh giá các dòng máy dưới đây là những lựa chọn đáng cân nhắc khi doanh nghiệp cần dữ liệu quét phục vụ kiểm tra chất lượng. Mỗi dòng có định hướng và mức đầu tư khác nhau.
5.1. Creaform HandySCAN BLACK /Elite/Limited: lựa chọn cao cấp cho yêu cầu kiểm tra khắt khe
Creaform HandySCAN BLACK và các phiên bản Elite, Limited thuộc nhóm máy quét laser 3D cầm tay cao cấp, hướng đến các ứng dụng đo lường công nghiệp và kiểm tra hình học.
Điểm đáng chú ý khi sử dụng trong Inspection là khả năng thu nhận dữ liệu có độ nét cao, thể hiện tốt những đặc trưng hình học nhỏ và hỗ trợ quy trình đo lường chuyên nghiệp.
Đối với các chi tiết cơ khí có nhiều cạnh, bậc, rãnh và vùng chuyển tiếp, chất lượng dữ liệu là yếu tố đặc biệt quan trọng. Đây cũng là lý do tôi đánh giá cao dòng HandySCAN khi công việc đòi hỏi khả năng tái hiện hình học chi tiết.
Một số phiên bản HandySCAN BLACK Elite limited được công bố có độ chính xác lên đến 0,012 mm trong điều kiện đo xác định.
Phù hợp khi:
Kiểm tra chi tiết cơ khí có yêu cầu dung sai nhỏ.
Cần tái hiện rõ cạnh sắc và các đặc trưng hình học phức tạp.
Cần một hệ thống đo lường công nghiệp cao cấp.
Chất lượng dữ liệu và độ tin cậy quan trọng hơn chi phí đầu tư ban đầu.
Với nhóm công việc này, nên đánh giá máy qua dữ liệu thực tế và kết quả đo kiểm, thay vì chỉ nhìn thông số độ chính xác trên catalogue.
Tham khảo đánh giá thực tế sử dụng máy tại đây:
https://thietkenguoc.com.vn/chia-se-kinh-nghiem-su-dung-handy-black-elite_bai-2
5.2. Shining 3D FreeScan UE Pro 2: cân bằng giữa hiệu suất và khả năng Inspection
FreeScan UE Pro 2 là dòng máy quét laser 3D công nghiệp đáng xem xét khi doanh nghiệp cần kết hợp khả năng thu nhận dữ liệu, tính linh hoạt và hiệu quả làm việc.
Đối với các chi tiết cơ khí vừa và lớn, việc chọn máy cần dựa trên cả khả năng quét những vùng có đặc trưng nhỏ lẫn độ ổn định khi ghép dữ liệu trên toàn bộ chi tiết.
Khi đánh giá UE Pro 2, nên tập trung vào các yếu tố:
Chất lượng dữ liệu trên cạnh, rãnh và bề mặt chức năng.
Khả năng duy trì sự ổn định khi quét nhiều góc.
Độ chính xác phù hợp với kích thước mẫu và yêu cầu dung sai.
Tốc độ bao phủ bề mặt và hiệu quả xử lý dữ liệu.
Khả năng tích hợp vào quy trình Inspection hiện có.
Phù hợp khi: doanh nghiệp cần một giải pháp quét 3D công nghiệp có khả năng đáp ứng nhiều dạng chi tiết, từ các bộ phận cơ khí đến những mẫu có kích thước lớn hơn.
Thông số kỹ thuật cụ thể cần được đối chiếu theo đúng phiên bản và điều kiện đo; nên thử máy trực tiếp trên chi tiết đại diện cho công việc thực tế trước khi đầu tư.
Tham khảo đánh giá thực tế sử dụng máy tại đây:
https://thietkenguoc.com.vn/chia-se-kinh-nghiem-su-dung-freescan-ue-pro-2_bai-3
5.3. Shining 3D FreeScan Combo+: giải pháp linh hoạt cho nhiều dạng chi tiết
FreeScan Combo+ là một lựa chọn khác đáng cân nhắc trong nhóm máy quét 3D laser phục vụ công việc kỹ thuật.
Ưu điểm cần đánh giá là khả năng đáp ứng nhiều dạng hình học và quy trình thu nhận dữ liệu khác nhau, giúp doanh nghiệp linh hoạt hơn khi xử lý các mẫu cơ khí có kích thước và đặc điểm bề mặt đa dạng.
Tuy nhiên, nếu mục tiêu chính là Inspection, không nên quyết định chỉ dựa trên việc máy có nhiều chế độ quét. Cần kiểm tra xem chế độ phù hợp có thực sự giữ được cạnh sắc, bậc nhỏ, mặt phẳng chức năng và độ ổn định cần thiết hay không.
Phù hợp khi: doanh nghiệp muốn cân bằng giữa khả năng ứng dụng, chi phí đầu tư và yêu cầu chất lượng dữ liệu cho nhiều nhóm chi tiết.
Khi so sánh Combo+ với UE Pro 2 hoặc HandySCAN, hãy sử dụng cùng một mẫu thử, cùng yêu cầu đầu ra và cùng phương pháp căn chỉnh. Kết quả đó sẽ có giá trị hơn việc so sánh riêng lẻ các thông số quảng cáo.
Tham khảo đánh giá thực tế sử dụng máy tại đây:
https://thietkenguoc.com.vn/chia-se-danh-gia-su-dung-may-freescan-combo
6. Bảng tiêu chí lựa chọn máy quét 3D theo kích thước mẫu
| Tiêu chí | Mẫu nhỏ và trung bình | Mẫu lớn |
|---|---|---|
| Độ chính xác | Ưu tiên cao | Ưu tiên cao |
| Độ nét, cạnh và rãnh nhỏ | Rất quan trọng | Quan trọng tại vùng chức năng |
| Độ ổn định dữ liệu | Rất quan trọng | Đặc biệt quan trọng khi ghép trên vùng rộng |
| Sai số theo thể tích | Cần phù hợp vùng đo | Là tiêu chí trọng yếu |
| Chất lượng mesh | Cần giữ tốt đặc trưng hình học | Cần đồng thời giữ hình học và bao phủ ổn định |
| Tốc độ quét | Thường không phải yếu tố số một | Thường rất quan trọng |
| Phần mềm ghép dữ liệu | Cần ghép chuẩn, giữ chi tiết | Cần ghép chuẩn, hạn chế sai số tích lũy |
7. Cách kiểm tra máy trước khi quyết định đầu tư
Để tránh chọn máy chỉ dựa trên catalogue hoặc một buổi demo được chuẩn bị sẵn, doanh nghiệp nên yêu cầu nhà cung cấp quét một chi tiết đại diện cho công việc thực tế.
Quy trình đánh giá nên gồm:
Bước 1: Chọn mẫu thử phù hợp. Nên có cạnh vuông, bậc nhỏ, rãnh, lỗ, mặt phẳng nhỏ và cả những vùng cong nếu đây là đặc điểm thường gặp trong công việc.
Bước 2: Quét và kiểm tra dữ liệu gốc. Quan sát độ ổn định khi thu nhận, mức độ nhiễu và khả năng tái hiện các đặc trưng nhỏ.
Bước 3: Kiểm tra mesh. Phóng to các vùng cạnh, rãnh và mặt phẳng để xem có hiện tượng bo tròn, mất chi tiết hoặc biến dạng sau xử lý không.
Bước 4: Kiểm tra khả năng ghép dữ liệu. Nếu mẫu cần nhiều góc quét, hãy đánh giá độ ổn định của toàn bộ mesh, không chỉ một vùng riêng lẻ.
Bước 5: So sánh với CAD. Sử dụng phương pháp căn chỉnh phù hợp với yêu cầu bản vẽ và chức năng của chi tiết. Kiểm tra bản đồ sai lệch, các vùng bất thường và kết quả tại những đặc trưng quan trọng.
Bước 6: Đánh giá khả năng lặp lại. Quét lại mẫu hoặc thực hiện phép đo kiểm chứng phù hợp để xem kết quả có nhất quán hay không.
Nếu công việc đòi hỏi độ tin cậy đo lường cao, nên đối chiếu với phương pháp đo tham chiếu phù hợp. Bản đồ màu CAD–Mesh đẹp không tự nó chứng minh rằng hệ thống đã đạt độ chính xác cần thiết.
8. Kết luận: Chọn máy theo yêu cầu đo, không chỉ theo thông số quảng cáo
Không có một máy quét 3D duy nhất phù hợp nhất với mọi ứng dụng Inspection.
Với các chi tiết nhỏ và trung bình, cần đặc biệt quan tâm đến độ chính xác, độ ổn định, độ nét, khả năng bảo toàn cạnh và chất lượng mesh. Tốc độ quét chỉ thực sự có giá trị khi dữ liệu đầu ra đáp ứng yêu cầu kỹ thuật.
Với các mẫu lớn, tốc độ bao phủ, khả năng ghép dữ liệu ổn định và sai số theo thể tích cần được đặt lên hàng đầu, đồng thời vẫn phải đáp ứng độ chính xác cần thiết của ứng dụng.
Từ kinh nghiệm trực tiếp sử dụng, tôi ưu tiên đánh giá các dòng Creaform HandySCAN BLACK/Elite/Limited ở phân khúc cao cấp, cùng Shining 3D FreeScan UE Pro 2 và FreeScan Combo+ ở các nhóm nhu cầu phù hợp.
Điều quan trọng nhất không phải là máy nào có thông số ấn tượng nhất, mà là máy nào tạo ra dữ liệu đáng tin cậy nhất cho chính chi tiết, dung sai và quy trình Inspection của doanh nghiệp bạn.
Nếu đang lựa chọn máy quét 3D cho kiểm tra chất lượng, hãy bắt đầu từ mẫu cần đo, dung sai cần kiểm soát và các đặc trưng hình học quan trọng. Sau đó, hãy dùng dữ liệu thực tế để so sánh các hệ thống trước khi quyết định đầu tư.
Tham khảo thêm các bài viết về scan3d/thietkenguoc tại đây:
https://thietkenguoc.com.vn/blog
Trân trọng!